


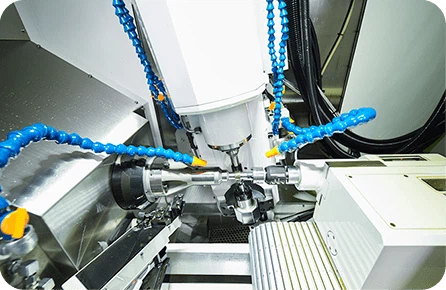
Longwin wurde am 2. Mai006 gegründet und ist seit 17 Jahren ein führender Hersteller von hochpräzisen Metallteilen mit umfangreicher OEM- und ODM-Produktionserfahrung. Wir sind auf die Entwicklung und Konstruktion von Präzisionsdruckgussteilen, CNC-Bearbeitungsteilen und Drehteilen für automatische Drehmaschinen spezialisiert. Zu unseren Fähigkeiten gehört die Herstellung zylindrischer Produkte mit Durchmessern von 1 mm bis 400mm und Längen von 1 mm bis 1{23}}mm. Bei nichtzylindrischen Produkten kann die Länge zwischen 0,5 mm und 1000 mm, die Breite zwischen 0,5 mm und 600 mm und die Höhe zwischen 0,5 mm und 600 mm liegen, mit einer Genauigkeit von bis zu 0,002 mm. Im Jahr 2015 haben wir für unsere Kunden ein hochpräzises Planetengetriebe entwickelt. Unsere Produkte werden häufig in Automobilsteuerungen, Servomotoren, Encodern, Untersetzungsgetrieben und Robotern eingesetzt. Mit einer Fabrikgebäudefläche von 64.000 Quadratmetern, 600 Mitarbeitern, 500 CNC-Bearbeitungsmaschinen, 16 Druckgussmaschinen von 160 bis 1250 Tonnen und 30 Arten von Prüf- und Messgeräten sind wir in der Lage, Ihnen hochwertige Präzision zu liefern Metallteile, wettbewerbsfähige Preise und exzellenter Service.





Warum uns wählen
Gute Qualität
Unsere Produkte werden nach sehr hohen Standards unter Verwendung der besten Materialien und Herstellungsverfahren hergestellt oder ausgeführt.
Professionelles Team
Unser professionelles Team arbeitet effektiv zusammen und kommuniziert miteinander und ist bestrebt, qualitativ hochwertige Ergebnisse zu liefern. Sie sind in der Lage, komplexe Herausforderungen und Projekte zu bewältigen, die ihr Fachwissen und ihre Erfahrung erfordern.
Lange Garantie
Die Langzeitgarantie soll den Verbrauchern mehr Sicherheit geben, dass ihre Einkäufe und Dienstleistungen weiterhin gültig sind.
Reichhaltige Erfahrung
Unser erfahrenes Personal ist einer strengen Qualitätskontrolle und einem aufmerksamen Kundenservice verpflichtet und steht Ihnen jederzeit zur Verfügung, um Ihre Anforderungen zu besprechen und eine vollständige Kundenzufriedenheit sicherzustellen

CNC-bearbeitete Schrägverzahnungen ähneln Stirnrädern, mit der Ausnahme, dass ihre Zähne in einem Winkel zum Loch (Achse) geschnitten sind und nicht gerade und parallel zum Loch wie die Zähne eines Stirnrads. Die Kontaktlinie zwischen zwei Zähnen verläuft nicht parallel zu den Zähnen, sondern geneigt.
Vorteile der CNC-Bearbeitung von Schrägverzahnungen
Schrägverzahnungen können größeren Belastungen standhalten. Wie bereits erwähnt, ähneln Schrägverzahnungen Stirnrädern, jedoch sind die Zahnradzähne in einem Winkel zur Zahnradachse angeordnet. Dadurch können Schrägverzahnungen mehr Last tragen als Stirnräder und arbeiten leiser.
Schrägverzahnte Zahnradsätze bieten im Vergleich zu Standard-Stirnradsätzen mehr Flexibilität. Beispielsweise können Sie beim Einsatz im rechten Winkel je nach gewünschter Abtriebsdrehrichtung Rechts- oder Linksgetriebe verwenden.
Schrägverzahnungen sind vielseitiger. Sie können sowohl in Parallel- (Reihen-) als auch in Winkelgetriebekonfigurationen eingesetzt werden. Sie werden auch mit der Schrägungsrichtung der Zahnradzähne sowohl in Rechts- als auch in Linksrichtung hergestellt. (Beachten Sie, dass parallel verwendete Schrägverzahnungssätze ein rechtes und ein linkes Zahnrad verwenden müssen).
Rechtwinklige Stirnradgetriebe können einen größeren Bereich an Zahnraddurchmessern haben. Dadurch können Stirnradgetriebe verschiedene Übersetzungsverhältnisse sowie Abstände zwischen Eingangs- und Ausgangswellen erreichen.
Schrägverzahnungen bieten eine größere Reichweite. Bei paralleler Verwendung können mehrere Schrägverzahnungen verwendet werden, um eine große Auswahl an Übersetzungsverhältnissen und Abständen zwischen Eingangs- und Ausgangswellen zu bieten.
Rechtwinklige Stirnradgetriebe verfügen über sich nicht überschneidende Wellen, was bedeutet, dass die Antriebs-/Abtriebswellen auf unterschiedlichen Ebenen in einem Abstand zueinander versetzt sind, der durch die Zahnraddurchmesser bestimmt wird.
Der mechanische Vorteil, auch bekannt als das Verhältnis von Ausgangsdrehmoment zu Eingangsdrehmoment in einem System, ist das Leitprinzip hinter Schrägverzahnungen. Das Übersetzungsverhältnis oder das Verhältnis der Geschwindigkeit des letzten Gangs zur Geschwindigkeit des ersten Gangs in einem Getriebezug bestimmt den mechanischen Übersetzungsvorteil von Zahnrädern. Bei Räderwerken spielt in diesem Zusammenhang der Energieerhaltungssatz eine zentrale Rolle. Dieses Konzept kann bei der Analyse von Getrieben vereinfacht werden, indem die eingesparte Leistung des Systems untersucht wird. Darüber hinaus setzt diese Analyse die Winkelgeschwindigkeiten der Zahnräder in Beziehung zu ihren Drehmomenten.
Spezielle Zähne in Schrägverzahnungen sind in einem bestimmten Winkel zur Welle und zur Zahnradfläche positioniert. Wenn zwei Zähne in einem Schrägverzahnungssystem in Kontakt kommen, befindet sich der erste Berührungspunkt an einem Ende des Zahns, und wenn sich die Zahnräder drehen, weitet sich der Kontakt allmählich aus, bis die beiden Zähne vollständig im Eingriff sind. Da bei der Aktion mehr als ein Zahn in Kontakt kommt, ist das Zahnrad einer größeren Belastung gewachsen.
Aufgrund der Lastverteilung zwischen den Zähnen bei dieser Konstruktion mit allmählichem Eingriff können Schrägverzahnungen leiser und gleichmäßiger arbeiten als Stirnräder. Aus diesem Grund werden Schrägverzahnungen in praktisch allen Automobilgetrieben eingesetzt. Darüber hinaus sind die Schrägverzahnungen aufgrund ihrer gebogenen Zähne versetzt angeordnet, was bedeutet, dass sie im Zickzackmuster gestapelt oder auf andere Weise nicht ausgerichtet werden müssen. Die Zähne des nächsten Zahnrads sind anders ausgerichtet als die des ersten Zahnrads, sodass sie ineinandergreifen können.
Der durch den Neigungswinkel der Zähne bedingte Gleitkontakt zwischen den Zähnen erzeugt außerdem Axialkräfte und Wärme, was den Wirkungsgrad verringert. Die abgewinkelten Zähne von Schrägverzahnungen bewirken, dass beim Eingriff eine Schubkraft auf das Zahnrad ausgeübt wird. Stirnradgetriebe verfügen über drehunterstützende Lager, die dieser Schubkraft standhalten können. Im Inneren des Geräts stützen die Lager die rotierende Welle. Schrägverzahnungen erfordern Axial- oder Rollenlager, die oft größer und teurer sind als die bei Stirnrädern verwendeten Gleitlager, da sie sowohl radialen als auch axialen Kräften standhalten müssen. Die Größe der Tangente an den Schrägungswinkel bestimmt, wie sich die Axialkräfte ändern. Aufgrund der Entstehung von Axialkräften ist der Schrägungswinkel normalerweise auf 45 Grad begrenzt, größere Schrägungswinkel bieten jedoch eine höhere Geschwindigkeit und eine gleichmäßigere Bewegung.
Warum sollten Sie sich für ein Schrägzahnrad für die CNC-Bearbeitung entscheiden?
Schrägverzahnungen sind zylindrische Zahnräder, deren Zähne nicht parallel zur Drehachse sind. Die Zähne sind abgewinkelt und erscheinen wie ein Segment einer Helix, wodurch sie Kraft zwischen parallelen oder rechtwinkligen Achsen übertragen können. Der Hauptunterschied zwischen einem Stirnradgetriebe und anderen besteht darin, dass die Zähne eine Spirale bilden und das Potenzial haben, leiser zu laufen. Ein weiterer Vorteil der Verwendung dieser Zahnräder besteht darin, dass sie im Vergleich zu Stirnrädern mit ähnlichem Modul und gleicher Breite eine größere Fähigkeit haben, Lasten zwischen zwei parallelen Wellen zu übertragen. Und natürlich entsteht weniger Verschleiß, da die Belastung auf mehrere Zähne verteilt wird.
Doppeltes Schrägstirnrad
Die zur Überwindung des Axialschubs erforderlichen Kräfte können durch Doppelschrägverzahnungen neutralisiert oder entgegengewirkt werden. Die gesamte Fläche ist in zwei gleiche Teile mit gegenüberliegenden Händen und demselben Spiralwinkel geteilt. Die Kräfte werden im Getriebe gespeichert und nicht auf das Lager übertragen, da die Axialkräfte einander entgegenwirken. Daher bieten diese Getriebe die Vorteile einer hohen Belastbarkeit und einer zuverlässigen Übertragung. Doppelschrägverzahnungen werden aufgrund ihrer Vorteile häufig zur Kraftübertragung in Gasturbinen, Generatoren, Antriebsmaschinen, Pumpen, Lüftern und Kompressoren in Seeschiffen und Baumaschinen eingesetzt.
Fischgräten-Ausrüstung
Ein Fischgrätenzahnrad ist eine besondere Art von Doppelschrägverzahnung. Das Fischgrätenzahnrad verfügt über zwei Zahnsätze – einen rechts und einen links – für ein einzelnes Zahnrad. Wenn zwei Zahnsätze vorhanden sind, hebt der Schub des einen Satzes den des anderen auf. Von oben gesehen ähneln die spiralförmigen Rillen dieses Zahnrads dem Buchstaben V und bilden ein Fischgrätenmuster. Aufgrund dieses Musters erzeugen Fischgrätenräder keine weitere axiale Belastung.
Schrägverzahntes Zahnstangenritzel
Eine besondere Art von Linearantrieb, bekannt als Schrägverzahnung, wandelt die Drehbewegung des kreisförmigen Ritzels in eine lineare Bewegung an der Zahnstange um. Eine Zahnstange ist nur eine gerade Stange mit Zähnen, kann aber auch als Teil eines Zahnrads mit unendlichem Radius betrachtet werden. Schrägverzahnte Zahnstangen und Ritzel sind für lineare Bewegungen mit Bewegungslängen von mehr als 2 Metern erschwinglich. Wenn sie kombiniert werden, wandeln sie eine Rotationsbewegung in eine lineare Bewegung um. Die Zahnstange wird in einer Linie angetrieben, wenn das Ritzel gedreht wird. Wird die Zahnstange hingegen linear bewegt, dreht sich das Ritzel.
Schraubengetriebe
Im eingerückten Zustand führen die Schraubenräder eine Schraubenbewegung aus, also ein permanentes Gleiten der Flanke, und nicht eine einfache Rollbewegung. Dies hat zur Folge, dass keine Punkte auf den Bezugskörpern von Kreuzschrägverzahnungen auf einen reinen Abrollvorgang zurückzuführen sind und die Umfangsgeschwindigkeiten der Zahnräder an keinem Punkt identisch sind. Bezugskörper für Schraubenräder sind Rotationshyperboloide. Eine schiefe Gerade wird um eine Rotationsachse gedreht, um ein Hyperboloid zu erzeugen. Schneckengetriebe sind für mittlere Drehzahlen und Drehmomente ausgelegt, wie sie beispielsweise in Werkzeugmaschinenantrieben zum Einsatz kommen.
Schrägverzahnte Schneckengetriebe
Schrägverzahnte Schneckengetriebe sind zylindrische Objekte mit einem äußeren Spiralgewinde, das mit einem anderen Zahnrad kämmt, um es zu drehen. Bei diesem speziellen Getriebesystem kollidiert eine Schnecke oder Schraube mit einem Zahnrad. In verschiedenen Branchen werden Schneckengetriebe eingesetzt, um das Drehmoment zu erhöhen und wenn erhebliche Getriebeuntersetzungen erforderlich sind. Schneckengetriebe haben häufig Untersetzungen von 20:1 und manchmal sogar 300:1 oder mehr.
Kegelstirnräder
Kegelstirnradgetriebe sind zwar Winkelgetriebe, bei denen sich die Abtriebswelle des Getriebes um 90 Grad gegenüber der Rotorwelle des Motors dreht, obwohl sie auch für den Betrieb in anderen Winkeln ausgelegt werden können. Wellen können massiv oder hohl sein. Wenn sich eine Welle in eine andere Richtung drehen muss, sind Kegelräder praktisch. Bei Anwendungen mit Winkelgetriebemotoren, die eine hohe Leistungsdichte und ein hohes Abtriebsdrehmoment erfordern, sollten Getriebe mit Kegelstirnradverzahnung eingesetzt werden. Kegelstirnradgetriebe zeichnen sich durch gebogene Zähne aus, die in einer kegelförmigen Basis am Geräterand eingeschlossen sind. Durch die Erzeugung einer Drehbewegung zwischen nicht parallelen Wellen erreicht diese Konstruktion einen stabilen und geräuschlosen Betrieb. Wie üblich kämmen die Spiralzähne mit anderen Schrägverzahnungen. Beginnend an einem Ende des Zahnrads nimmt der Kontakt über die gesamte Länge jedes Zahns allmählich zu.
Zu den geeigneten Materialien für Schrägverzahnungen gehören legierte Stähle wie Aufkohlungsstahl, Einsatzstahl oder Nitrierstahl. Diese Materialien bieten eine hervorragende Festigkeit, Zähigkeit und Verschleißfestigkeit und gewährleisten so eine zuverlässige Leistung auch unter hoher Belastung.

Anwendung der CNC-Bearbeitung von Schrägverzahnungen
Da Schrägverzahnungen weniger Verschleiß und Reibung als andere Zahnräder aufweisen und dennoch über eine erhebliche Kraftübertragungskapazität verfügen, eignen sie sich perfekt für Hochgeschwindigkeitsanwendungen.
Die Überlappung nachfolgender Entladungen aus Zahnzwischenräumen wird durch die Schrägverzahnung gegenüber der Fischgrätenanordnung erhöht. Der Abfluss ist dadurch gleichmäßiger. Dadurch können Zahnräder mit größerer Kapazität mit weniger großen Zähnen hergestellt werden, ohne dass der reibungslose Fluss beeinträchtigt wird.
Radialkompressoren und Turbinen werden über Schrägverzahnungen auf die Nenndrehzahlen von Motoren und Generatoren abgebremst. Diese Zahnräder müssen ordnungsgemäß gekühlt und geschmiert werden, um ordnungsgemäß zu funktionieren.
Schrägverzahnungen für Kraftfahrzeuge sind langlebiger als Stirnräder, da sie über mehr Zähne verfügen, die ineinandergreifen können, wodurch eine größere Oberfläche entsteht, die das Gewicht tragen kann. Aus diesem Grund sind Schrägverzahnungen eine ausgezeichnete Wahl für anspruchsvolle Automobilanwendungen wie Getriebeoperationen.
Die Zähne von Schrägverzahnungen ermöglichen es, axialen Kräften Dreh- oder Drehbewegungen standzuhalten. Daher werden diese Zahnräder für den Einsatz bei Maschinen empfohlen, die eine höhere Drehzahl benötigen, schwere Lasten transportieren oder im Dauerbetrieb laufen.
Getriebedesign und -technik
Der Herstellungsprozess beginnt mit der Getriebekonstruktion und -konstruktion. Dazu gehört die Bestimmung der Zahnradspezifikationen wie Zahnprofil, Schrägungswinkel, Eingriffswinkel und Modul (oder Steigung) basierend auf den Anwendungsanforderungen. Zur Konstruktion der Zahnradgeometrie und der Zahnprofile wird üblicherweise CAD-Software (Computer Aided Design) verwendet.
Materialauswahl
Die Materialauswahl ist für die Herstellung von Schrägverzahnungen von entscheidender Bedeutung. Zu den häufig verwendeten Materialien gehören legierte Stähle, Kohlenstoffstähle oder spezielle Getriebestähle. Das Material sollte eine hohe Festigkeit, gute Ermüdungsbeständigkeit und Verschleißfestigkeit aufweisen. Faktoren wie Belastbarkeit, Betriebsbedingungen und gewünschte Getriebelebensdauer bestimmen den Materialauswahlprozess.
Verzahnungstechniken
Die beiden primären Verzahnungstechniken zur Herstellung von Schrägverzahnungen sind:
Wälzfräsen:Das Wälzfräsen ist die gebräuchlichste und effizienteste Methode zur Massenproduktion von Schrägverzahnungen. Dabei wird ein Wälzfräser verwendet, ein spezielles Schneidwerkzeug mit mehreren Schneidkanten, um die Schrägzähne schrittweise zu schneiden. Der Zahnradrohling dreht sich, während sich der Wälzfräser axial bewegt, wodurch die Schrägzahnform entsteht.
Gestaltung:Beim Formen wird eine Wälzstoßmaschine verwendet, bei der ein Schneidwerkzeug, der sogenannte Formfräser, die Zähne nach und nach in einer Rotations- und Axialbewegung schneidet. Während das Wälzfräsen häufiger zum Einsatz kommt, eignet sich das Formen für die Kleinserienfertigung oder für Zahnräder mit größeren Modulen.
Wärmebehandlung
Nach dem Verzahnen werden Wärmebehandlungsprozesse angewendet, um die mechanischen Eigenschaften des Materials zu verbessern. Typische Wärmebehandlungsmethoden sind:
Aufkohlen:Beim Aufkohlen wird durch einen Erhitzungsprozess in einer kohlenstoffreichen Umgebung Kohlenstoff in die Oberfläche des Zahnrads eingebracht. Dadurch erhöht sich die Härte und Verschleißfestigkeit der Verzahnung.
Abschrecken und Anlassen:Nach dem Aufkohlen werden die Zahnräder abgeschreckt, um sie schnell abzukühlen, gefolgt von einem Anlassen, um die Sprödigkeit zu verringern und die Gesamtzähigkeit und Festigkeit des Materials zu verbessern.
Abschlussarbeiten
Endbearbeitungsvorgänge werden durchgeführt, um die gewünschte Oberflächengüte, Genauigkeit und Geräuschreduzierung zu erreichen. Diese Vorgänge können Schleifen, Honen oder Läppen der Zahnradzähne umfassen. Oberflächenbehandlungsprozesse wie Kugelstrahlen oder Nitrieren können ebenfalls angewendet werden, um die Oberflächenhärte, Verschleißfestigkeit und Ermüdungsfestigkeit des Zahnrads zu verbessern.
Qualitätskontrolle und Inspektion
Qualitätskontrollmaßnahmen stellen sicher, dass Schrägverzahnungen den erforderlichen Spezifikationen und Standards entsprechen. Zu den gängigen Inspektionstechniken gehören:
Maßkontrolle:Messung kritischer Abmessungen wie Zahnprofil, Teilkreisdurchmesser und Rundlauf mithilfe von Koordinatenmessgeräten (KMGs) oder Zahnradmessgeräten.
Oberflächeninspektion:Visuelle oder automatisierte Inspektion von Zahnradoberflächen auf Defekte wie Risse, Grate oder Unregelmäßigkeiten mithilfe von Techniken wie visueller Inspektion, Farbeindringprüfung oder Magnetpartikelprüfung.
Härteprüfung:Bestimmung der Zahnradhärte mithilfe von Härteprüfmethoden wie der Rockwell- oder Brinell-Härteprüfung, um sicherzustellen, dass das Zahnrad die erforderlichen Härtespezifikationen erfüllt.
Analyse des Zahntragmusters:Analyse des Zahnkontaktmusters während des Eingriffs, um eine ordnungsgemäße Ausrichtung und Lastverteilung des Zahnrads sicherzustellen. Dies kann durch Techniken wie die Überprüfung von Zahnkontaktmustern mithilfe spezieller Farbstoffe oder durch Software zur Kontaktmusteranalyse erreicht werden.
So warten Sie ein Schrägzahnrad für die CNC-Bearbeitung
Schrägverzahnungen regelmäßig prüfen
Alle Getriebe- und Stirnradgetriebe erfordern regelmäßige Sichtprüfungen, um sicherzustellen, dass Sie keine verräterischen Anzeichen von Undichtigkeiten, Lackverfärbungen, übermäßigen Vibrationen und anderen Anzeichen übersehen. Dies kann darauf hinweisen, dass eine intensive Reinigung oder ein Austausch erforderlich ist.
Täglich reinigen
Die tägliche Reinigung ist für Stirnradgetriebe und Getriebe, die in Umgebungen mit hohen Umweltbelastungen und hohem Staub-, Schmutz- und Sandgehalt eingesetzt werden, unerlässlich. Verunreinigungen können zur allgemeinen Motorerwärmung, Fehlausrichtung und Getriebeschäden beitragen.
Regelmäßig schmieren
Ein regelmäßig geschmiertes Getriebe kann Überhitzungsprobleme vermeiden. Menge, Qualität und Art der Schmierung sind entscheidend für eine optimale Motorleistung. Wenden Sie sich an den Hersteller Ihrer Maschine, um herauszufinden, welche Schmierstoffe am besten kompatibel sind.
Getriebetemperatur beobachten
Schrägverzahnungen und Getriebe können aufgrund verschiedener Faktoren auch bei täglicher Reinigung und regelmäßiger Schmierung überhitzen. Überprüfen Sie daher die Temperatur des Geräts immer mit einer Infrarotpistole. Messen Sie die Leistung des Getriebes während seiner Spitzenaktivitäten, um optimale Beobachtungsergebnisse zu erzielen.
Stirnradgetriebeverhältnis beachten
Mit Schrägverzahnungen können Sie erstklassige Ergebnisse erzielen, wenn die Getriebe den Anforderungen Ihrer betrieblichen Tätigkeiten entsprechen. Allerdings verschlechtern sich Getriebe und ihre Leistung lässt mit der Zeit nach. Überprüfen Sie die Geschwindigkeit des Stirnradgetriebes Ihrer Maschine, um sicherzustellen, dass es reibungslos funktioniert.
Zertifizierungen


Unsere Fabrik
Gegründet im Mai 2006. Es handelt sich um ein High-Tech-Unternehmen, das sich auf Forschung und Entwicklung, Herstellung und Vertrieb von Industrie-, Automatisierungs- und Fahrzeugkernkomponenten konzentriert.
Die derzeit verarbeiteten Produkte umfassen Automatisierungstechnik, Roboter, Servomotoren, Encoder, Automobile, Medizin, Hochgeschwindigkeitsschienen und andere Bereiche.


Häufig gestellte Fragen
Beliebte label: CNC-Bearbeitung von Stirnrädern, China CNC-Bearbeitung von Stirnrädern Hersteller, Lieferanten, Fabrik


